深耕精密制造 CNC加工赋能光学仪器仪表手轮非标定制
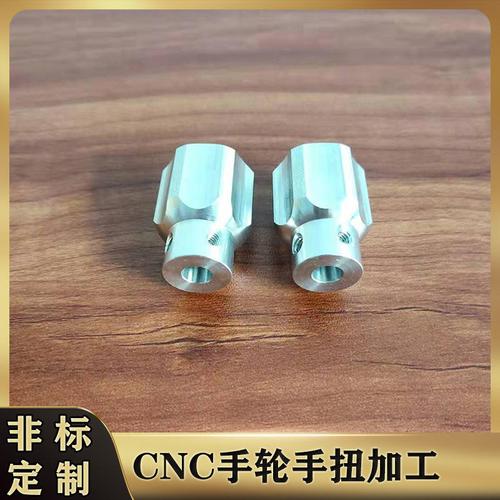
在光学仪器、精密仪表及高端自动化设备领域,每一个零部件的精度都直接影响整机的性能与操控体验。作为核心人机交互部件,手轮与手扭不仅需要满足人体工学设计,更要具备极高的尺寸精度与表面质量。铝合金材料凭借其质地轻盈、强度高、耐腐蚀及易加工等特性,成为手轮/手扭的首选材质之一。本文将探讨如何通过CNC加工工艺,实现光学仪器仪表手轮手扭的高效非标定制。\n\n## 一、铝合金手轮在仪器仪表中的核心需求\n\n光学仪器(如显微镜、光谱仪、经纬仪)和精密仪表(如千分尺、调节阀、测试设备)对操控部件的需求极为严苛:\n\n- 高精度配合:手轮内孔与旋转轴需实现微米级间隙配合,避免空回或卡滞。\n- 轻量化与手感:铝合金既能减轻整机重量,又可通过表面处理获得细腻触感。\n- 复杂的非标结构:由于仪器空间紧凑,手轮常需带有刻度、滚花、定位孔、偏心槽等特殊特征,无法通过标准件满足。\n- 小批量多品种:产品迭代快,常需要定制化、快速响应的生产模式。\n\n## 二、CNC加工如何实现非标定制\n\n与传统铸造或注塑不同,CNC(计算机数控)加工采用减材制造原理,特别适合铝合金手轮手扭的非标定制:\n\n1. 无需开模,灵活响应:客户只需提供3D图纸或样品,即可通过编程直接加工,单件至数千件均可生产,大幅缩短研发周期。\n2. 复杂特征一次成型:多轴联动CNC可完成外圆、台阶、凹槽、滚花(通过专用刀具)、刻度标记等特征的精密加工。\n3. 高精度与一致性:加工精度可达±0.01mm以内,表面粗糙度Ra0.8~Ra3.2,保证每批手轮的互换性。\n4. 完整工艺流程:切割下料→CNC车/铣复合加工→去毛刺→表面处理(喷砂、氧化、电镀)→检验包装。\n\n## 三、光学仪器手轮非标定制的关键技术点\n\n针对光学仪器仪表对光学标记、阻尼手感、精密调节的特殊要求,加工时需注意:\n\n- 材质选择:常用6061、7075铝合金,兼顾加工性与强度。某些光学场景亦采用黑色阳极氧化,防止反光。\n- 夹持方案设计:薄壁或异形手轮易变形,需设计专用软爪或真空吸盘夹具,保证圆度。\n- 刻度与标识加工:采用激光打标或CNC雕刻圆心刻度线,字符清晰耐磨。\n- 动平衡处理:对高速旋转的手轮(如离心机、高速相机调节钮),需进行动平衡测试,避免振动。\n- 表面质量:油污、毛刺会污染光学系统,必须经过超声清洗与无尘包装。\n\n## 四、选择CNC非标定制加工厂的考量因素\n\n面对众多精密加工服务商,仪器仪表企业重点关注以下能力:\n\n- \n 设备配置:\-拥有三轴、四轴、五轴CNC车铣复合中心,才能兼顾轴类、盘类手轮的复合加工。\n- \n 工艺经验:\-是否有光学或医疗器械零部件的加工案例,理解ISO 9001或13485体系要求。\n- \n 检测手段:\-是否配备二次元、三次元、粗糙度仪、硬度计等全检设备。\n- \n 快速打样能力:现场编程与快速换刀,可在24-48小时内交付样品。\n- \n 柔性生产:支持一件起订,大小批量均能管控成本。\n\n## 五、应用实例\n\n某实验室为新型光谱仪研发调节手轮,要求在紧凑空间内实现360°微调,且带有刻度视窗。通过CNC加工铝合金手轮,外圆周为网纹滚花便于捏握,内部嵌入铜轴套保证耐磨,并在一端面上雕刻0.5°分辨力的激光刻度。从图纸到成品仅用5天,快速验证了 design 概念,后续顺利进入小批量试产。\n\n## \n\n铝合金手轮和手扭的非标CNC加工是光学仪器与精密仪表实现高精度、差异化的核心技术。选择合适的加工伙伴#手轮定制
如若转载,请注明出处:http://www.pengwenquan.com/product/18.html
更新时间:2026-10-24 01:20:04